
Laburbilduz —Japoniako elektronika-fabrikatzaileek Txinatik altzairu herdoilgaitzezko zerrenda hotzean laminatuak eskatzen dituztenean, malguki-klipak eta konektore-terminalak estanpatzeko, bost dimentsioko eta metalurgia-egiaztapenak egiten dituzte, ASTM A240 edo JIS G 4305 estandarren gutxienekoen gainetik doazenak. Japoniako QA taldeek sarrerako ikuskapen-fasean ikusten dudan lote-bazterketa ohikoena gogortasunaren koherentzia da: HV 250-310ean zehaztutako 1/4H zerrenda batek ezin du ±15 HV baino zabalagoa izan bobinaren luzeran zehar (HV 60 estandarraren zabalera zabalegia dela uste da ±5eko aurrekarga-indarraren errepikagarritasuna behar duen terminal-kontaktu-malguki baterako). Gainazaleko zimurtasuna Ra 0,5 μm-tik beherakoa izan behar da terminal-zerrendaren kontaktu-aldean, eta lodiera-tolerantzia ±0,03 mm-tan mantendu behar da 0,3 mm-ko neurgailu nominalerako; zerrendaren lodieran 0,05 mm-ko aldaketa batek 0,3 mm-ko aldaketa sortzen du eratutako malguki-kliparen altuera librean, eta horrek kontaktu-presioa 1,2-1,5 N aldatzen du zehaztutako baliotik. Artikulu honek Japoniako elektronikako OEM batek altzairu herdoilgaitzezko zerrenda hotzean laminatua berriro eskatzen duenean garrantzitsuak diren bost ikuskapen parametroak jorratzen ditu.
Japoniako konektore eta terminalen fabrikazio industriak —JAE (Japan Aviation Electronics), Hirose Electric eta Yazakiren elektronika dibisioa bezalako enpresek— milaka tona altzairu herdoilgaitzezko banda hotzean laminatutako zehaztasunarekin kontsumitzen ditu urtean estanpatutako osagaietarako: konektorearen erdia eusten duten malguki-klipak (normalean 0,2-0,4 mm-ko lodiera, 1/2H tenplaketa, 301 edo 304 gradukoa), eta 0,15-0,30 mm-ko lodiera 1/4H tenplaketan duten seinale edo potentzia terminalak. Banda estanpazio-prensara sartzen da 50-200 m/min-ko abiaduran, orduko 50.000-200.000 terminal ekoiztuz, mikrometrotan neurtutako tolerantzia-eskakizunak dituen matrize progresibo baten bidez. Japoniako elektronika-fabrika batean sarrerako ikuskapena gainditzen ez duen banda hornitzaileari itzultzen zaio hornitzailearen kontura, gehi orduko 200.000-500.000 ¥-ko ekoizpen-lerroaren geldialdi-erreklamazioa estanpazio-prensa geldiarengatik. Merkatu honetara hotzean laminatutako altzairu herdoilgaitzezko zerrendak hornitzen ditugu, eta artikulu honek Japoniako QA ingeniari batek sarrerako bobina bakoitzean egiten dituen bost egiaztapenak azaltzen ditu. Gure hotzean laminatzeko ekoizpen-gama ikusteko, ikusaltzairu herdoilgaitzezko produktuen orria hotzean laminatutaZehaztasun-zerrenden fabrikazioaren prozesu-gaitasunari buruzko informazioa lortzeko, bisitatuzehaztasun handiko altzairu herdoilgaitzezko zerrenda kategoria.
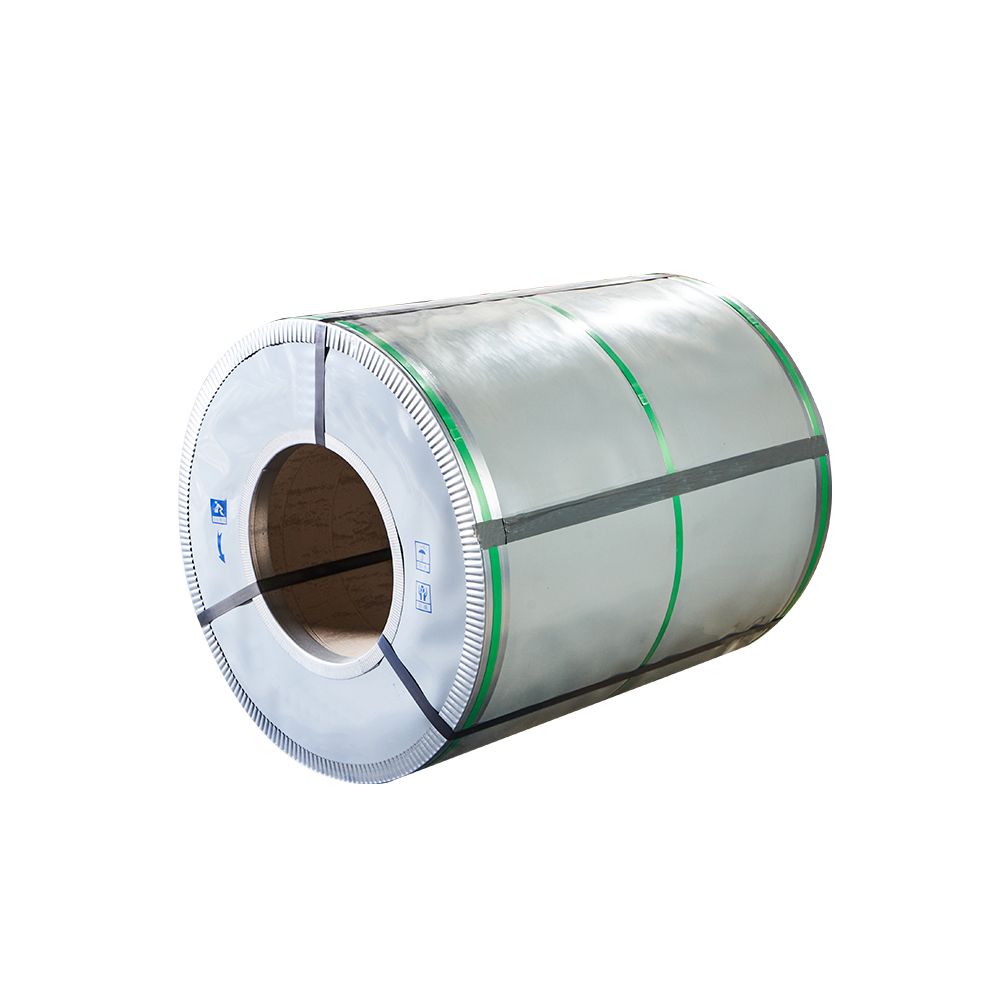
Gogortasunaren koherentzia — Zergatik den garrantzitsua ±15 HV kontaktu-malguki batentzat
Japoniako elektronika-fabrikatzaileek altzairu herdoilgaitzezko zerrenda hotzean laminatuaren tenperatura zehazten dute paraleloan lan egiten duten bi arauen arabera: JIS G 4313 (malgukietarako altzairu herdoilgaitzezko zerrenda hotzean laminatuak) eta ASTM A240/A480 zehaztapena tenperatura baliokideen izendapenetarako. 304 altzairu herdoilgaitzezko 1/4H zerrenda baten kasuan, JIS G 4313 araberako gogortasun-tartea HV 250–310 da (60 puntuko zabalera). 301 altzairu herdoilgaitzezko 1/2H zerrenda baten kasuan, tartea HV 310–370 da (60 puntu ere bai). Araua...errotaren ekoizpenerako gogortasun-tartea— erreketa-labeko tenperaturaren prozesuaren aldaketa normala hartzen du barne (±10 °C bandaren zabaleran zehar erreketa-labe jarraitu batean) eta laminazio hotzean gertatzen den murrizketa-aldaketa (±% 2 Sendzimir fabrikako azken pasean). Baina Japoniako terminal-fabrikatzailearentzat, 60 puntuko gogortasun-hedapena zabalegia da 500.000 estanpaziotan zehar kontaktu-indar koherentea eman behar duen terminal batentzat.
Malguki-klip terminal baten kontaktu-indarra proportzionala da eratutako tolestura-erradioan zerrendaren etekin-erresistentziarekin. 0,3 mm-ko lodierako 1/2H 301 altzairu herdoilgaitzezko klip batentzat, 0,3 mm-ko barne-erradioan tolestuta (R/t erlazioa = 1,0 — tolestura estua malguki-kontaktura baterako), malguki-itzulera angelua 0,5° aldatzen da zerrendaren gogortasunaren 10 HV-ko igoera bakoitzeko. Bobinan zehar 60 HV-ko aldaketa batek esan nahi du malguki-itzulera angelua 3° aldatzen dela — eratutako kliparen altuera librea 0,2 mm aldatzen da kontaktu-puntan, eta parekatze-indarra zehaztutako 8 N-tik 6,5 N eta 9,5 N artean aldatzen da. Japoniako bezeroak baztertzen du bobinan zehar gogortasuna ±15 HV baino gehiago aldatzen den edozein lote (30 puntuko leihoa). Baldintza hau betetzen dugu laminagailua pase bakoitzeko murrizketa kontrolatuan erabiliz eta gogortasuna bost posiziotan lagintzen dugularik bobina bakoitzean (ezkerreko ertza, ezkerreko laurdena, erdigunea, eskuineko laurdena, eskuineko ertza), desbideratze estandarra erregistratuz. Desbideratze estandarra 8 HV baino handiagoa bada, bobina doitasunik gabeko aplikazio batera jaisten da. Hotzean laminatutako banda produktu sorta agertzen da.hotzean laminatutako banda orria.
Gainazaleko zimurtasuna — Ra 0,5 μm kontaktu-erresistentziaren egonkortasunerako
Terminalaren kontaktu-aldeko banda hotzean laminatutakoaren gainazaleko zimurtasunak zehazten du terminalaren eta parekatze-pinaren arteko benetako kontaktu-azalera. 20 mΩ-ko kontaktu-erresistentzia duen 3 A-ko seinale-korrontea daraman terminal batek gutxienez 0,01 mm²-ko benetako kontaktu-azalera behar du kontaktu-indar nominalean (8 N). Bandaren gainazaleko zimurtasuna Ra 0,5 μm-ren ordez Ra 1,0 μm bada, gainazaleko asperitateak (gailurrak) 0,5 μm altuagoak dira — asperitate horien deformazio plastikoak kontaktu-indarraren pean % 30-40 txikiagoa den benetako kontaktu-azalera sortzen du, kontaktu-erresistentzia 20 mΩ-tik 30-35 mΩ-ra bultzatuz. 3 A-tan, kontaktu-puntuko potentzia-disipazioa (I²R = 9 × 0,035 = 0,315 W) aireztapenik gabeko konektore-karkasa itxi batean, tokiko tenperatura-igoera bat sortzen du giro-tenperatura baino 15-25 °C handiagoa. 60 konektoreko automobilgintzako motor-konpartimentuko arnes batean, bero metatuak terminalaren malgukiaren tenperatura degradatzen du — 1/2H altzairu herdoilgaitzezko tentsio-maila % 10-15 erlaxatzen da 100 °C-tan 3.000 orduz, kontaktu-indarra murriztuz eta kontaktu-erresistentzia are gehiago handituz auto-indartzen den akats-ziklo batean.
Bandaren gainazalaren zimurtasuna lau faktoreren araberakoa da: lan-arrabolaren gainazalaren akabera (leundutako akabera Ra 0,1 μm azken pasean), ijezketa-olioaren garbitasuna (5 μm-ko iragazki-sistema bat, partikula gogorrak bandaren gainazalean sartzea eragozten duena), azken pasean bandaren tentsioa (tentsio-bobinaren begizta itxiko momentu-kontrolak ezarritako puntuaren ± % 3an mantentzen duena) eta erreketa-labearen atmosfera (304 eta 301 graduetarako 1.050 °C-tan hidrogeno-nitrogeno erreduzitzaileko atmosfera batek karburoaren prezipitazioa eta gainazalaren oxidazioa eragozten ditu). Gainazalaren zimurtasuna hiru posiziotan neurtzen dugu bobina bakoitzaren zabaleran zehar, ISO 25178 araberako kontaktu-profilometro bat erabiliz. Ra tipikoa 0,35-0,45 μm da alde distiratsuan eta 0,45-0,55 μm alde matean — bezeroak aukeratzen du kontaktu-gainazalerako aldea. Banda gogorreko zehaztasun-ekoizpen gaitasunari buruz, ikusaltzairu herdoilgaitzezko zerrenda gogor eta zehatzaren produktuaren orria.
Lodiera-tolerantzia — ±0,03 mm-k klipa tolestuaren altuera librea kontrolatzen du
ASTM A480 araudiaren arabera, zehaztasunez hotzean laminatutako bandaren lodiera-tolerantzia % 10ekoa da, 600 mm-ko zabaleretarako. 0,30 mm-ko lodiera nominalerako, hau ± 0,030 mm da. Japoniako elektronika-fabrikatzaileek ere tolerantzia hau ezartzen dute, baina, gainera, lodieraren aldaketa neurtzen dute bandaren zabaleran zehar (koroaren profila) eta bandaren luzeran zehar (neurraren bandaren aldaketa). Koroak —bandaren erdigunearen eta bandaren ertzaren arteko lodieraren aldeak— ezin du 0,010 mm gainditu 200 mm-ko zabalerako banda batentzat, 0,30 mm-ko zabalera nominalean. Neuraren bandaren aldaketak —Sendzimir errotaren euskarri-errodamenduen eszentrikotasunak eragindako luzeran zeharreko lodieraren aldaketa periodikoa— ezin du 0,005 mm gainditu 10 metroko luzeran.
Zergatik zehaztasun maila hau malguki-klip batentzat? 0,5 mm-ko erradioan eta 0,30 mm-ko zerrenda-lodierarekin (R/t = 1,67) tolestutako malguki-klip estanpatu batek 4,5 mm-ko altuera libre eratua du. Zerrenda-lodiera 0,33 mm bada (±0,03 mm-ko goiko muga), malgukiaren atzera-egitearen geometria aldatu egiten da, zeharkako sekzioaren inertzia-momentua (I = b × t³ / 12) (0,33/0,30)³ = 1,33 aldiz handitzen baita — eratutako malgukia % 33 zurrunagoa da tolestean, eta kliparen altuera librea 0,3 mm handitzen da 4,8 mm-ra. Pintxoaren txertatze-indarra 8 ± 1 N-ko zehaztapenetik 10 ± 1,5 N-ra aldatzen da — bezeroaren 9 N-ko goiko mugaren gainetik. Alderantzizko efektu bera gertatzen da lodiera 0,27 mm-ko beheko mugan badago. ±0,03 mm-ko lodiera-tolerantziak zuzenean ±0,25 N-ko indar-aldaketa dakar malguki-klipean — eta bezeroaren onarpen-leihoa ±1 N da. Lodiera ±0,02 mm-tan mantentzen dugu bobinaren erdian eta ±0,03 mm-tan ertzetan, Sendzimir fresatze-pasaaldiko neurgailu-kontrol automatiko itxiaren bidez. Altzairu herdoilgaitzezko zerrenda-produktuetarako, oro har, ikusaltzairu herdoilgaitzezko zerrendaren kategoria orria.
Edge Burr — Zulatu eta trokelatzeko bizitza osorako interfazea
Hotzean laminatutako banda bobina osoko banda estuagoetan ebakitzen da (20-200 mm zabal, terminalaren zabaleraren eta estanpazio-trokelaren diseinuaren arabera), labana birakariak dituen ebakitze-lerro batean. Ebakitze-prozesuak errebound bat sortzen du ebakitze-ertzean — desplazatutako materialaren ertz altxatu bat, bandaren gainazaletik 0,02-0,15 mm irtentzen dena, labanaren zorroztasunaren, ebakitze-tartearen (goiko eta beheko labanen arteko tartea, zehaztasun-ebakitzeko bandaren lodieraren % 5-10ean ezarrita) eta ebakitze-biribilkatzailean bandaren tentsioaren arabera. Minutuko 200 kolpeko abiaduran dabilen Japoniako terminal-trokel baterako, 0,020 mm-ko (0,30 mm-ko bandaren lodieraren % 7) zulo-trokel arteko tartearekin, sarrerako bandaren ertzean dagoen errebounda da trokelaren gainazalarekin kontaktuan jartzen den lehenengo gauza. 0,05 mm-tik gorako bizpailaren altuerak trokelaren gainazala 50.000 kolpetan urratuko du — urradurak trokelaren lurraldean marradura bat sortzen du, ondorengo terminal guztietara transferitzen dena, terminalaren gainazalean altxatutako gandorra sortuz, terminala konektorearen karkasan guztiz sartzea eragozten duena.
Ertzaren bizarra altuera hiru parametroko ebakidura-zehaztapen baten bidez kontrolatzen dugu: labanen gainjartzea bandaren lodieraren % 30ean ezartzen da (0,09 mm 0,30 mm-ko bandarentzat), alboko tartea bandaren lodieraren % 8koa da (0,024 mm), eta labanaren ertzaren erradioa 0,01 mm-tik behera mantentzen da — ebakidura-labanak berriro zorrozten dira ertzaren erradioa 0,02 mm-tik gorakoa denean, eta hori gertatzen da labana multzo bakoitzeko 30-50 tona ebakidura egin ondoren. Bizarra altuera markagailu batekin neurtzen da ebakidura-bobina bakoitzaren lehen metroan eta azken metroan. 0,05 mm-tik gorako bizarra altuera desbarbatzeko estazio batek kentzen du (malguki bidezko karburozko bloke multzo bat, bandaren ertza alde bakoitzetik 0,03 mm-ra iristen dena) ebakidura-lerroaren irteeran. Desbarbatzeko eragiketak 0,30 ¥ kostatzen digu banda metro lineal bakoitzeko — baina Japoniako terminal fabrikatzaile baten sei estazioko matrize progresibo baten konponketa faktura 150.000-300.000 ¥ da, ekoizpen lerroaren geldialdi denboraz gain. Desbarbatzeko eragiketa Japoniako elektronika bezeroentzako zehaztasun hotzeko laminatutako banda eskaera guztietan estandar gisa sartzen da, kostu gehigarririk gabe.
Ontziratzea eta Bidalketa — JIT Bobinaren Baldintzak
Japoniako elektronika-terminal fabrikatzaileek just-in-time (JIT) material-fluxuan funtzionatzen dute. 500 kg-ko bobina bat, 0,30 × 100 mm-ko zehaztasuneko hotzean laminatutako banda bat, 2.100 m-ko batez besteko banda-luzerarekin, jasotzen da eta zuzenean jartzen da irristagailu anitzeko estanpazio-prentsaren iraulketa-bobinan — tarteko biltegiratzerik gabe, ikuskapen-atxikipenik gabe. Bobinak ez du gainjarritako bilgarri-markik izan behar (kanpoko bilgarriak barneko bilgarrietan egiten duen koska atzera botatzean eta manipulatzean), bandaren gainazalean 0,02 mm-ko sakonerako koska batek trokelaren inpaktu-karga sortzen baitu estanpazio-prentsan — zulagailuak 0,02 mm-ko erresistentzia gehigarria aurkitzen du posizio horretan, prentsa-arrastoa okertu egiten da, eta zulagailuaren puntako ertz txirbilduak hondakin-terminal bat sortzen du.
Japoniara esportatutako bobinen ontziratze-espezifikazioek honako hauek barne hartzen dituzte: altzairuzko bobina bat (mandrinaren barne-diametroa 300 mm, kanpoko-diametroa 450 mm, alboko bridak 150 mm-ko diametroa), tentsio konstantepean bildutako zerrenda (50 N zerrenda-zabalerako 10 mm — 500 N 100 mm-ko zabalerako zerrenda batentzat), bilduki bakoitza 0,10 mm-ko polietilenozko hostoarteko xafla batez bereizita, bilduki arteko marruskadura saihesteko, bobina silize-gel desikatzailearekin hezetasun-hesi duen hutsuneko poltsa batean zigilatuta (altzairu herdoilgaitza ez da herdoiltzen, baina hostoarteko papera % 10eko hezetasun erlatiboaren azpitik mantendu behar da paperaren azido organikoek zerrendaren gainazala itsas garraioan zikindu ez dezaten), eta bobina bibrazioak moteltzen dituen apar-oinarri batekin ontziratuta dagoen egurrezko kaxa batean. Bobinan soldadura-juntura kopurua —bobina bakoitza 5 tonako bobina-zerrenda anitz muturrez mutur soldatuz osatzen da ebakitze-lerroan— 500 m-ko soldadura-juntura 1era mugatzen da Japoniako eskaeretan, industriako estandarra 300 m-ko 1arekin alderatuta. Soldadura-juntura eremua pintura-marra hori batekin markatzen da juntura baino 30 cm lehenago eta 30 cm geroago, eta estanpazio-prentsaren operadoreari soldadura-eremua moztu eta baztertzeko agindua ematen zaio prentsa-sarrera gidan.
Zehaztasun-estanpaziorako eskaintzen dugun produktu sorta osoa zerrendan dagoproduktuen katalogo orria.
Japoniako QA sarrerako ikuskapenerako onarpen-zerrenda
| Egiaztatu elementua | Zehaztasun-zerrendaren zehaztapena | Neurketa metodoa | Errefusatzeko Atalasea |
|---|---|---|---|
| Gogortasuna — 1/4H (304) | HV 250–310, ≤30 HV bobina osoan zehar zabalduta | Mikro-Vickerrak 1 kg-ko kargarekin, 5 posiziorekin | Zabalera >30 HV edo HV 250–310etik kanpo dagoen edozein irakurketa bakarra |
| Gogortasuna — 1/2H (301) | HV 310–370, ≤30 HV bobina osoan zehar zabalduta | Mikro-Vickerrak 1 kg-ko kargarekin, 5 posiziorekin | Zabalera >30 HV edo HV 310–370etik kanpoko edozein irakurketa |
| Gainazalaren zimurtasuna — kontaktu aldea | Ra ≤ 0,5 μm, Rz ≤ 3,5 μm | Kontaktu-profilometroa ISO 25178 arauaren arabera, 3 posizio | Ra > 0,6 μm posizio bat baino gehiagotan |
| Lodiera-tolerantzia | ±0,03 mm zerrendaren erdigunean; ±0,05 mm zerrendaren ertzean | Laser mikrometroa 10 m-ko tarteetan, zeharkako zabalera-profila 5 puntutan | Edozein irakurketa erdigunean ±0,03 mm-tik kanpo edo ertzean ±0,05 mm-tik kanpo |
| Ertzaren altuera | ≤0,05 mm bi ebaki ertzetan | Markagailu-adierazlea gainazaleko plakarekin — irristagailua zerrendaren gainazalari erreferentziatuta | Burr >0.08 mm 100 m-tan posizio bat baino gehiagotan |
| Soldadura-juntura kopurua | Gehienez 500 m-ko zerrenda-luzera bakoitzeko juntura 1 | Bobinaren sarreran eta irteeran ikuskapen bisuala — soldadura-eremuan pintura-marka horia | 2 juntura 500 m-ko edozein segmentutan = bobina ez-konformea |
Altzairu herdoilgaitzezko zerrenda hotzean laminatutako zehaztapen eta prezioei dagokienez,zehaztasun handiko zerrenda gogorraren produktuaren orriaeskuragarri dauden tenperatura-mailak eta dimentsio-mugak barne hartzen ditu. Altzairu herdoilgaitzezko banda-prozesamendua hobeto ulertzeko,hotzean laminatutako produktuen orrialdeaekoizpen-ekipoak eta prozesuaren urratsak deskribatzen ditu.
Japoniako Industria Arauen sistemak esparru materiala eskaintzen du —JIS G 4313 malgukietarako altzairu herdoilgaitzezko zerrenda hotzean laminatuakmalguki elektronikoen kontaktu-estanpazioan erabiltzen diren 1/4H eta 1/2H tenperaturen estandar aplikagarria da. Konektoreen probak egiteko nazioarteko erreferentzia gisa,SAE Nazioarteko konektore terminalen proba estandarrakZehaztu ekipo elektronikoetan erabiltzen diren konektore-terminalen kontaktu-erresistentzia neurtzeko metodoa eta proba-baldintzak.
Maiz egiten diren galderak
Zein da Japoniara zehaztasunez hotzean laminatutako 304 1/4H zerrendaren FOB prezio tipikoa?
304 altzairu herdoilgaitzezko zerrenda hotzean laminatua, 1/4H tenplaketa, 0,30 mm-ko lodiera nominala × 100 mm-ko zabalera duena, 5 tonako eskaera-kantitatean, FOB Ningbo prezioa 3.200-3.800 $ da tonako. 301 1/2H zerrendaren prezioa, dimentsio berdinekin, 3.500-4.200 $ da tonako — 301 kalifikazioak nikel eduki handiagoa erabiltzen du (% 6,0-8,0, 304aren % 8,0-10,5aren aldean, baina 301ak gogortze-tasa handiagoa du, eta horrek pase gehiago behar ditu laminagailuetan 1/2H tenplaketa lortzeko, eta horrek prozesatzeko kostua handitzen du). Prezioak bizarra kentzeko eragiketa, polietilenozko hostoen arteko ontzia, egurrezko kutxa eta JIS G 4313 araberako errota-probaren ziurtagiria barne hartzen ditu. Prezioak ez ditu bidalketa-kostuak (Ningbotik Yokohamara itsas garraioa: 120-180 $ tonako, 15-20 eguneko garraioa) eta Japoniako kontsumo-zerga (% 10).
Nola eragiten du nikelaren gainordainak Japoniako eskaeren zerrendaren prezioan?
LME nikel prezioan nikel gainkarga aplikatzen da kalitatearen nikel edukia oinarrizko atalasea gainditzen duenean (normalean % 6,0 gainkarga formularen arabera). % 8,0-10,5eko nikel edukia duen 304 kalitatearentzat, gainkarga osagaiak zerrendaren prezio osoaren % 18-22 hartzen du, LMEren egungo nikel prezioan, tona bakoitzeko 16.000-18.000 dolar. % 6,0-8,0ko nikel edukia duen 301 kalitatearentzat, gainkarga osagaia prezioaren % 14-17 da. Gainkarga erosketa kontratuan adostutako aleazio gainkarga formularen arabera kalkulatzen da, normalean hilero doitzen da. Japoniako erosleek normalean prezio aurrekontua eskatzen dute, nikel gainkarga lerro bereizi gisa zerrendatuta, oinarrizko altzairuaren kostua eta gainkarga gardenak izan daitezen kostuen kontabilitaterako.
Zein da Japoniara bidalitako zehaztasun handiko hotzean laminatutako zerrendaren gutxieneko eskaera-kopurua?
Altzairu herdoilgaitz hotzean laminatutako zerrendaren MOQa 3 tonakoa da bobina-pisu garbia, kalitate eta lodieraren arabera 500 kg-ko 6-8 bobina inguru. Kalitate-historia ezarri gabe dagoen bezero berri batentzat, lehenengo eskaera gutxienez 5 tonakoa da prozesuaren balidazio-laginketa estaltzeko (lehenengo loteak ebakitze-lerroan egindako proba suntsitzaileak barne hartzen ditu, eta bobina bakoitzeko 20-30 m material kontsumitzen ditu). Bezero kualifikatuen eskaera errepikatuak gutxienez 3 tonakoak izan daitezke bidalketa bakoitzeko. Lehenengo eskaera baten entrega-epea 40-45 lanegunekoa da LJME kontratua amaitu eta gero, ekoizpen-lotearen aurreko 10 eguneko proba-laminaketa eta proba-zikloa barne. Eskaera errepikatuak 25-30 lanegunekoak dira, laminazio-fabrikaren parametroak aurrez ezarrita baitaude kalitate-dimentsio konbinaziorako.
Nola neurtzen da zerrendaren gainazalaren zimurtasuna — bezeroak egiaztatu al dezake iristean?
Gainazalaren zimurtasuna kontaktu-profilometro batekin neurtzen da (Taylor Hobson Surtronic seriea edo baliokidea), 2 μm-ko erradioko diamantezko estilete batekin, 0,8 mm-ko ebaki-luzerarekin eta 5,6 mm-ko ebaluazio-luzerarekin ISO 25178 arauaren arabera. Neurketa zerrendaren zabaleraren hiru posiziotan egiten da — ezkerreko ertzetik 10 mm-ra, erdiko lerrotik eta eskuineko ertzetik 10 mm-ra — zerrenda ontziratzeko mahaian geldirik dagoela. Bezeroak zimurtasuna tresna berarekin egiaztatu dezake iristean. Neurketa ez da suntsitzailea — estiletearen kontaktu-indarra 0,7 mN-koa da, eta horrek ez du zerrendaren gainazala markatzen. Bezeroak zimurtasun-kontroleko zerrendaren lagin bat eska dezake (bobina bakoitzaren hasieratik eta amaieratik 300 mm-ko luzera) bidalketan sartuta, laborategi independente batek egiaztatzeko.
±0,03 mm-ko lodieraren tolerantzia bandaren zabalera osoari aplikatzen al zaio?
±0,03 mm-ko lodieraren tolerantzia bandaren zabaleraren %80 zentralari aplikatzen zaio. Ertz bakoitzean dagoen zabaleraren %10ak —ebaketa-ertzaren 10 mm-ren barruan— ±0,05 mm-ko tolerantzia zabalagoa du, ijezketa-errota lan-arrabolaren profilak (Sendzimir fresa lan-arraboletan leundutako koroa) bandaren ertzean lodiera naturalki handitzen duelako. Terminalen estanpazio-eragiketa gehienetan, terminalak bandaren zabaleraren %80 zentraletik estanpatzen dira —alde bakoitzean dagoen %10eko ertza estanpazio-trokelaren pilotu-elikadura-zuloetarako erabiltzen da (bandan zehar zulatu diren zulo txikiak, elikadura-hatzak banda trokeletik indexatzeko erabiltzen dituenak). Pilotu-zuloaren eremuak ez du lodiera-zehaztasun bera behar, ez baita kontaktu-azalera funtzional bat. Japoniako bezeroek tolerantzia-eremuaren definizio hau onartzen dute.
Bobina prentsan automatikoki hariztatzeko sarrera-buztan batekin hornitu al daiteke?
Bai — bobina bakoitzaren muturrean sarrera-buztan bat aldez aurretik eratzen dugu: tira-muturra 30°-ko txanflatu batera leundu egiten da 50 mm-ko luzeran zehar (prentsa-gidari-arraboletan trabatuko litzatekeen ertz karratu zorrotza kenduz), eta isatsa aldez aurretik kurbatzen da bobina-bobinaren diametrora, bobina-muturra leunki sartzen den tira-zuzentzailera, tolestu edo kizkurtu gabe. Sarrera-buztanaren prestaketak 15 minutu gehitzen ditu bobina bakoitzeko gure ontziratze-estazioan eta ontziratze-kostu estandarrean sartuta dago. Isatsaren muturra pintura-marra berde batekin markatuta dago tira-muturretik 20 cm-ra, prentsa-operadoreak hasierako bobina-muturra begirada batean identifikatu ahal izan dezan fabrikako zoru ilunan.
Ningbo Xinjing Altzairu Herdoilgaitzezko Kooperatiba, Ltd.
Zehaztasun handiko altzairu herdoilgaitzezko zerrenda hotzean laminatutako fabrikatzailea — ISO 9001 ziurtagiria
0,08 mm-tik 3,0 mm-ra bitarteko lodierako altzairu herdoilgaitzezko zerrenda hotzean laminatzen espezializatuta gaude, 3 serieko austenitiko, 4 serieko ferritiko eta prezipitazio-gogortze graduetan. Gure Sendzimir 20 altuerako laminazio-lerroak JIS, ASTM eta DIN estandarren araberako zerrendak ekoizten ditu elektronika, automobilgintza eta gailu medikoen estanpazio aplikazioetarako mundu osoan. Jarri harremanetan gure esportazio taldearekin gradu espezifikoen aurrekontuak lortzeko.
Argitaratze data: 2026ko uztailak 9


